

Satu Mesin, Aplikasi Tak Terbatas: Apakah persiapan permukaan Anda cukup fleksibel?
ItuMesin Peledakan Tembakan Gantungansering disebut "Prajurit Universal" dari ruang finishing. Dari cetakan aluminium kecil-hingga struktur baja berat, fleksibilitasnya tidak tertandingi. Namun apakah operasi Anda berjalan dengan biaya-per-bagian terendah?
1. Pendahuluan
Mesin peledakan tembakan gantunganadalah peralatan perawatan permukaan penting yang banyak digunakan dalam industri pengecoran, pengecoran, penempaan, struktur baja, dan fabrikasi berat. Hal ini terutama diterapkan untuk menghilangkan karat, pembersihan kerak oksida, menghilangkan pasir, dan memperkuat permukaan benda kerja sedang dan besar.
Memahami prinsip kerja dan metode perawatan yang benar pada mesin peledakan tembakan gantungan sangat penting untuk meningkatkan kualitas pembersihan, mengurangi biaya perawatan, dan memperpanjang masa pakai peralatan.
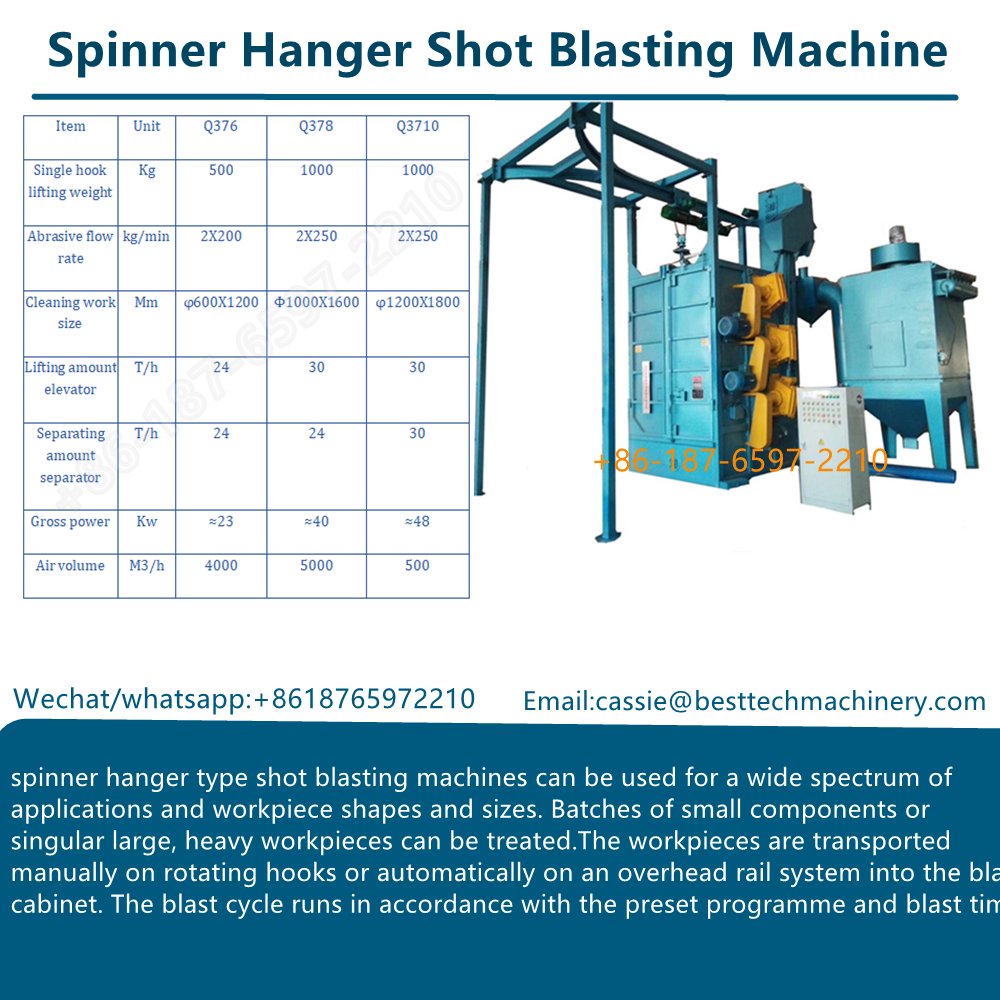
2. Prinsip Kerja Mesin Peledakan Tembakan Gantungan
Itumesin peledakan tembakan gantunganmembersihkan permukaan benda kerja dengan-hantaman tembakan baja berkecepatan tinggi yang dipadukan dengan rotasi dan gerakan gantungan. Prinsip kerjanya didasarkan pada peledakan sentrifugal mekanis dan sirkulasi abrasif-loop tertutup.
2.1 Komposisi Struktur Utama
Mesin peledakan tembakan gantungan pada umumnya terdiri dari:
Ruang peledakan tembakan
Roda peledakan tembakan
Sistem gantungan dan rotasi
Sistem sirkulasi abrasif
Sistem pengumpulan debu
Sistem kendali kelistrikan
Setiap sistem bekerja sama untuk memastikan operasi peledakan yang stabil dan efisien.
2.2 Prinsip Penggantungan dan Rotasi Benda Kerja
Benda kerja dipasang pada kait gantungan dan dimasukkan ke dalam ruang peledakan dengan sistem derek atau rel. Selama peledakan, gantungan berputar dengan kecepatan terkendali. Beberapa desain juga menyertakan gerakan mengangkat atau mengayun secara vertikal.
Gerakan multi-arah ini memastikan tembakan baja dapat mengenai permukaan benda kerja secara seragam, terutama untuk bentuk kompleks, lubang buta, dan struktur yang dilas.
2.3 Prinsip Kerja Roda Peledakan Tembakan
Roda peledakan tembakan adalah komponen inti mesin.
Tembakan baja memasuki sangkar kendali dan diumpankan ke impeler yang berputar. Melalui gaya sentrifugal, tembakan dipercepat oleh bilah dan dilemparkan ke permukaan benda kerja dengan kecepatan tinggi.
Energi kinetik tembakan baja menghilangkan karat, kerak oksida, pasir, dan kontaminan sekaligus membentuk kekasaran permukaan yang sesuai untuk pengecatan atau adhesi pelapis.
2.4 Sistem Sirkulasi dan Pemisahan Abrasive
Setelah peledakan, tembakan baja bekas dan puing-puing jatuh ke dasar ruangan dan dibawa oleh konveyor sekrup dan elevator ember ke pemisah.
Pemisah memisahkan:
Tembakan baja berkualitas yang dapat digunakan kembali
Tembakan rusak dan debu
Pasir dan kotoran
Tembakan bersih kembali ke roda peledakan secara otomatis, membentuk sistem sirkulasi abrasif tertutup yang mengurangi konsumsi tembakan dan meningkatkan efisiensi.
2.5 Sistem Pengumpulan Debu
Debu yang dihasilkan selama peledakan dikumpulkan melalui saluran udara dan disaring oleh pengumpul debu jenis-kantong atau kartrid.
Sistem ini menjaga lingkungan kerja tetap bersih dan memenuhi persyaratan perlindungan lingkungan.
3. Parameter Teknis Khas Mesin Peledakan Tembakan Gantungan
Di bawah ini adalah parameter referensi umum. Konfigurasi sebenarnya dapat bervariasi sesuai dengan kebutuhan pelanggan.
| Barang | Rentang Parameter |
|---|---|
| Berat benda kerja maksimum | 500 – 5000kg |
| Kecepatan putaran gantungan | 1 – 6 putaran/menit |
| Kekuatan roda peledakan tembakan | 7,5 – 22kW |
| Tingkat lemparan tembakan | 120 – 320kg/menit |
| Ukuran tembakan baja | S230 – S460 |
| Volume udara pengumpul debu | 3000 – 12000 m³/h |
| Efisiensi pembersihan | Sa2.5 (ISO 8501-1) |
| Catu daya | 380V / 50Hz (dapat disesuaikan) |
4. Metode Perawatan Mesin Hanger Shot Blasting
Perawatan rutin sangat penting untuk pengoperasian yang stabil dan masa pakai yang lama. Insinyur biasanya membagi pemeliharaan menjadi pemeliharaan harian, berkala, dan-tingkat komponen.
4.1 Perawatan Harian
Periksa kebisingan dan getaran roda peledakan sebelum pengoperasian
Amati efek pembersihan; peledakan yang tidak merata dapat mengindikasikan keausan bilah
Hapus akumulasi tembakan baja di sekitar bagian bawah ruang
Periksa perbedaan tekanan pengumpul debu dan kondisi filter
Inspeksi harian membantu mendeteksi potensi masalah pada tahap awal.
4.2 Perawatan Roda Peledakan Tembakan
Periksa bilah, impeller, dan sangkar kontrol secara teratur
Ganti bilah dalam set lengkap untuk menjaga keseimbangan dinamis
Sesuaikan posisi sangkar kendali untuk memastikan sudut peledakan yang benar
Roda peledakan yang tidak seimbang akan menyebabkan getaran yang kuat dan memperpendek umur bantalan.
4.3 Perawatan Abrasive dan Separator
Pertahankan ukuran dan kekerasan baja yang tepat
Sesuaikan volume udara pemisah secara teratur
Hapus bidikan rusak dan kotoran pasir tepat waktu
Efisiensi pemisahan yang baik secara langsung mempengaruhi kualitas peledakan dan konsumsi tembakan.
4.4 Pemeliharaan Sistem Gantungan dan Transmisi
Periksa kait gantungan apakah ada perubahan bentuk dan keretakan
Pastikan beban tidak melebihi kapasitas terukur
Lumasi bantalan, rantai, dan reduksi secara teratur
Pengoperasian gantungan yang aman sangat penting untuk benda kerja yang besar dan berat.
4.5 Pemeliharaan Sistem Kelistrikan
Periksa suhu motor dan arus pengoperasian
Periksa sakelar batas, sensor, dan interlock pengaman
Jaga kabinet listrik tetap bersih dan kering
Kontrol kelistrikan yang stabil memastikan produksi yang berkelanjutan dan aman.
5. Standar dan Referensi Internasional yang Berlaku
Mesin peledakan tembakan gantungan umumnya dirancang dan diproduksi sesuai dengan standar berikut:
ISO 8501-1: Tingkat kebersihan permukaan substrat baja
ISO 11124 / ISO 11125: Spesifikasi dan metode pengujian abrasif logam
GB/T 8923: Nilai karat dan nilai persiapan permukaan baja
Petunjuk Mesin CE 2006/42/EC: Persyaratan keselamatan untuk mesin
ISO 12100: Keamanan mesin – Prinsip penilaian risiko
Kepatuhan terhadap standar ini meningkatkan keandalan peralatan dan penerimaan pasar internasional.
6. Industri Aplikasi
Mesin peledakan hanger shot biasa digunakan pada:
Pembersihan coran pengecoran
Persiapan permukaan struktur baja
Bagian yang dipalsukan terkelupas
Pretreatment struktur pengelasan
Komponen mesin berat
7. Pemecahan Masalah dan Perawatan Mesin Peledakan Tembakan Gantungan
| TIDAK. | Deskripsi Masalah | Kemungkinan Penyebabnya | Metode Pemecahan Masalah |
|---|---|---|---|
| 1 | Efek pembersihan buruk atau tidak merata | Pisau sudah aus; posisi kontrol kandang salah; kecepatan putaran gantungan tidak normal; ukuran tembakan baja tidak sesuai | Ganti bilah dalam set lengkap; sesuaikan sudut sangkar kendali; periksa motor gantungan dan peredam; gunakan ukuran tembakan baja yang benar |
| 2 | Peledakan sudut mati pada benda kerja | Rotasi gantungan terbatas; menggantung benda kerja yang tidak tepat; tata letak roda peledakan tidak masuk akal | Meningkatkan gerakan rotasi atau ayunan; sesuaikan posisi gantung; mengoptimalkan sudut roda peledakan |
| 3 | Getaran berlebihan pada roda peledakan | Ketidakseimbangan berat bilah; impeler atau sangkar kendali sudah aus; akumulasi tembakan baja di dalam roda | Ganti bilah sebagai set yang cocok; periksa impeler dan sangkar; rumah roda yang bersih |
| 4 | Suara tidak normal dari roda peledakan | Menahan kerusakan; pengencang longgar; benda asing di dalam roda | Ganti bantalan; kencangkan baut; hentikan mesin dan bersihkan kotoran |
| 5 | Konsumsi tembakan baja yang tinggi | Efisiensi pemisah yang buruk; tembakan yang patah tidak dihilangkan; kekerasan tembakan yang salah | Sesuaikan volume udara pemisah; bersihkan jepretan yang rusak secara teratur; pilih tembakan baja yang sesuai |
| 6 | Tembakan baja tidak beredar dengan lancar | Konveyor sekrup atau elevator ember diblokir; kuantitas tembakan yang berlebihan; kelembapan dalam bidikan | Hapus penyumbatan; mengontrol kuantitas tembakan; jaga agar tembakan baja tetap kering |
| 7 | Kebocoran debu dari ruangan | Strip penyegel pintu sudah aus; kebocoran saluran debu; tekanan negatif tidak mencukupi | Ganti karet penyegel; menutup saluran udara; periksa kipas pengumpul debu |
| 8 | Hisapan pengumpul debu lemah | Kartrid filter diblokir; putaran kipas salah; penyaring rusak | Bersihkan atau ganti filter; periksa arah kipas; ganti filter yang rusak |
| 9 | Gantungan tidak berputar | Kesalahan motorik; peredam kerusakan; rantai atau perlengkapan sudah aus; kelebihan muatan | Periksa motor dan peredam; ganti bagian transmisi yang aus; mengurangi beban |
| 10 | Rotasi gantungan tidak stabil | Tegangan motor tidak stabil; parameter kontrol salah; ketahanan mekanis | Menstabilkan pasokan listrik; mengatur ulang parameter; periksa sistem transmisi |
| 11 | Kegagalan mekanisme pengangkatan | Kerusakan sakelar batas; kesalahan motor pengangkat; kemacetan mekanis | Periksa sakelar batas; periksa motor; menghilangkan penyumbatan mekanis |
| 12 | Alarm kelebihan beban motor yang sering | Ketahanan mekanis terlalu tinggi; pelumasan bantalan tidak mencukupi; beban berlebihan | Periksa bagian yang bergerak; melumasi bantalan; mengurangi berat benda kerja |
| 13 | Sistem kelistrikan sering mengalami trip | Fluktuasi tegangan; komponen listrik yang menua; kabel longgar | Periksa catu daya; mengganti kontaktor/relay; kencangkan kabel |
| 14 | Efisiensi pemisah rendah | Volume udara salah; keausan internal pemisah; pasir yang tercampur berlebihan | Sesuaikan aliran udara; periksa bagian keausan pemisah; membersihkan kotoran pasir |
| 15 | Bantalan roda peledakan tembakan terlalu panas | Pelumasan yang buruk; menanggung kerusakan; ketidakseimbangan roda | Lumasi sesuai jadwal; ganti bantalan; roda penyeimbang kembali |
Kesimpulan
Mesin peledakan tembakan gantungan menghasilkan pembersihan permukaan yang efisien melalui-peledakan sentrifugal berkecepatan tinggi yang dikombinasikan dengan rotasi gantungan. Dari sudut pandang teknik, pemahaman yang tepat tentang prinsip kerja, pemilihan parameter yang benar, dan pemeliharaan sistematis merupakan faktor kunci untuk operasi stabil-jangka panjang.
Dengan mengikuti prosedur pemeliharaan standar dan standar internasional, pengguna dapat mengurangi waktu henti, menurunkan biaya pengoperasian, dan mencapai kualitas perawatan permukaan yang konsisten.
meningkatkan efisiensi dan menciptakan manfaat besar
Nomor Telepon (Whatsapp)
+8618765972210
Email-
cassie@besttechmachinery.com
